泰安锻压设备全解析:从折弯机模具到冲床维修的选型与养护指南
在金属成形加工领域,泰安锻压设备一直是鲁中地区制造业配套的重要一环。无论是钣金车间的折弯工序,还是钢结构厂的剪切下料,设备与配件的匹配度直接影响成品精度和生产效率。本文围绕泰安锻压设备的常见品类、配件选型、维修养护及定制加工展开,为机械加工厂、五金制品企业和设备采购方提供一份实用的参考。
泰安锻压设备的常见品类与应用场景
锻压设备涵盖的范围较广,在泰安及周边地区的机械加工厂中,常见的设备类型主要包括以下几类:
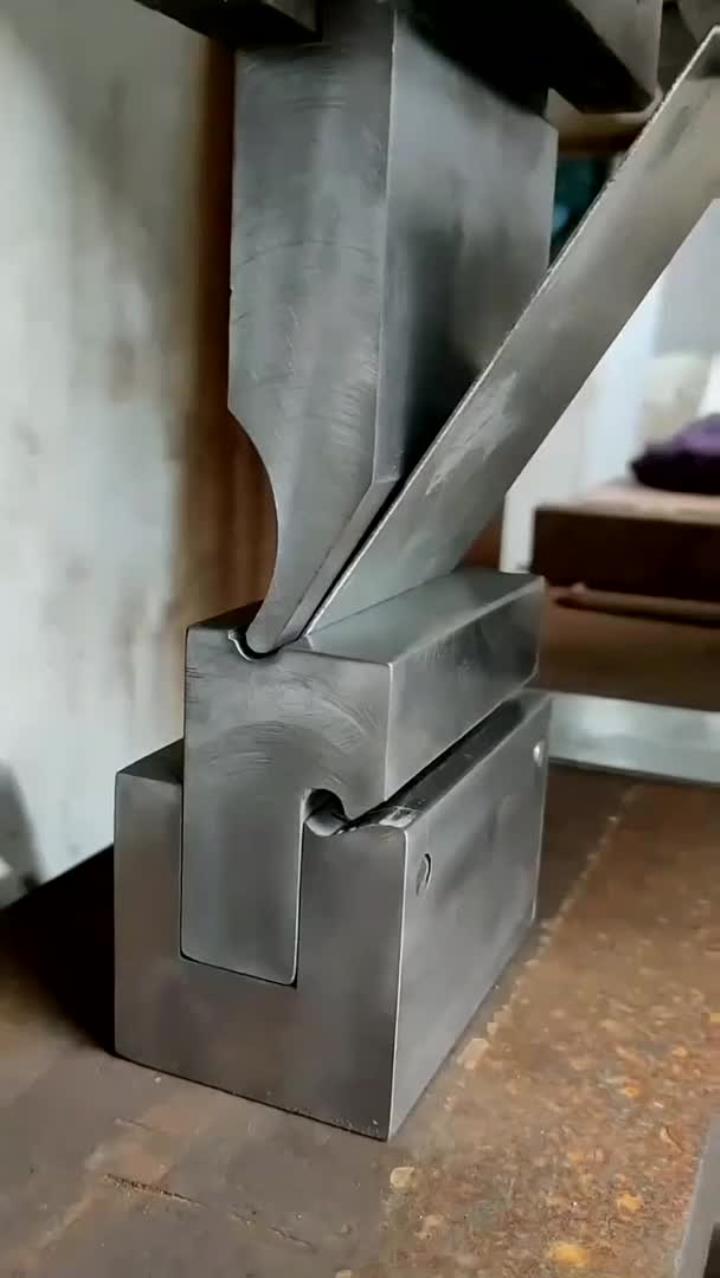
- 折弯机:用于金属板材的弯曲成形,广泛应用于机箱机柜、配电柜、电梯轿厢、通风管道等钣金件加工。
- 剪板机:承担板材的直线剪切下料任务,是钣金生产线的第一道工序设备,对刀片锋利度和间隙调整要求较高。
- 卷板机:用于将板材卷制成圆筒、锥筒等曲面构件,常见于压力容器、储罐、管道制造行业。
- 冲床:完成冲孔、落料、拉伸、成形等工序,在五金件、紧固件、电器元件批量生产中不可或缺。
- 液压机:适用于压制、校直、拉伸、粉末成形等工艺,可根据产品需求进行非标定制。
这些设备在食品机械、粮食加工设备、包装机械、环保设备、农业机械、汽车零部件、五金制品等行业中均有大量配套应用。以食品机械为例,不锈钢板材的折弯与剪切精度直接关系到设备外观和卫生等级;而在汽车零部件行业,冲床与液压机的配合决定了结构件的成形质量。
折弯机模具与剪板机刀片:配件选型的关键点
设备本体决定加工能力的上限,而模具与刀片则决定日常生产的稳定性和成品一致性。很多加工厂在采购泰安锻压设备时,往往重视主机参数而忽略配件匹配,导致后期使用中出现折弯角度偏差、剪切毛刺大等问题。
折弯机模具的选型思路
折弯机模具主要包括上模(冲头)和下模(V型槽)。选型时需关注板材厚度、材质抗拉强度、目标折弯角度和最小折弯边。一般来说,V型槽开口宽度约为板厚的6至8倍,薄板取小值、厚板取大值。对于不锈钢、高强度钢等材料,还需考虑回弹补偿和模具淬火硬度。常见模具材料有T10、42CrMo、Cr12MoV等,热处理工艺直接影响使用寿命。
剪板机刀片的维护要点
剪板机刀片多为矩形长条刀,四边刃口可翻转使用。刀片间隙需根据板厚调整,间隙过大会产生撕裂毛刺,间隙过小则加速刃口磨损。日常应建立刀片使用记录,刃口钝化后及时修磨,避免因强行剪切导致刀架变形。对于剪切不锈钢、铝板等材料的用户,建议选用含钼钒合金钢刀片,耐磨性更有保障。
卷板机配件与锻压机床配件的配套逻辑
卷板机在长期运行中,辊轴、轴承座、液压系统、电气控制元件属于易损或需定期更换的部件。卷板机配件的配套应遵循"同型号、同精度"原则,尤其是三辊卷板机的下辊升降机构和翻倒装置,配件公差过大会导致卷圆错边。此外,锻压机床配件还包括离合器摩擦片、制动器、密封件、油缸密封圈、导轨板等,建议加工厂建立常用配件库存清单,减少停机等待时间。
在机械加工厂的设备管理中,配件通用性是一个容易被忽视的成本项。同一车间内尽量统一设备品牌和型号系列,可以让折弯机模具、剪板机刀片等配件在不同机台间应急互换,提升生产韧性。
冲床维修与液压机定制:服务能力的延伸
设备使用三到五年后,冲床常见问题集中在离合器打滑、制动器失灵、滑块导轨间隙增大、传动齿轮磨损等方面。规范的冲床维修应包含精度检测、间隙调整、润滑系统清洗和电气安全回路检查,而非简单更换零件。对于老旧冲床,还可通过加装光电保护、改造气动离合等方式提升安全性。
液压机定制则更多面向非标工艺需求。例如粉末冶金压制、复合材料成形、校直压装等场景,对压力吨位、工作台尺寸、开口高度、下行速度曲线均有特殊要求。定制液压机时需明确工艺参数、节拍要求和自动化接口,避免出现"吨位够但速度不匹配"的尴尬。泰安地区不少锻压设备制造企业已具备从机械设计、液压系统集成到电气控制编程的完整定制能力。
质量检测与设备验收的实用建议
采购泰安锻压设备时,建议从以下几个维度进行验收:
- 几何精度:检查滑块与工作台的平行度、导轨垂直度、刀架直线度。
- 空载与负载试车:观察运行平稳性、噪声、液压系统温升和密封渗漏情况。
- 加工试件:用实际板材试折、试剪,测量角度偏差和剪切面质量。
- 安全装置:确认急停、光电保护、双手操作等安全功能有效。
- 技术资料:索取说明书、电气原理图、液压原理图和易损件清单。
对于食品、制药等对清洁度有要求的行业用户,还应关注设备表面处理工艺和润滑方式,避免油污污染产品。
结语
泰安锻压设备的选型与使用,本质上是一个"主机—配件—工艺—维护"协同匹配的过程。折弯机模具、剪板机刀片、卷板机配件、冲床维修和液压机定制,每一项都对应着具体的生产痛点。机械加工厂在采购和日常管理中,建议把配件供应能力和维修响应速度纳入供应商评估体系,让设备真正服务于产能和品质,而不是成为停机的负担。